
পিভি সেল শুকানোর ওভেন মেশ বেল্ট
Cat:সোলার ফটোভোলটাইক সেল মেশ বেল্ট
পিভি সেল ড্রাইং ওভেন মেশ বেল্ট একটি তাপ-প্রতিরোধী পরিবাহক উপাদান যা বিশেষভাবে শুকানোর সময়, প্রি-কিউরিং এবং প্রাথমিক পর্যায়ে মেটালাইজেশন গরম করার ...
See Details +86 13852191798
Yangzhou Yafei Machinery Manufacturing Co., Ltd.

একটি জাল বেল্ট যা ছয় সপ্তাহের পরিষেবার পরে স্থায়ীভাবে প্রসারিত হয়। একটি বেল্ট যা সাইডওয়ে ট্র্যাক করে, আপনি যত ঘন ঘন টেনশনার সামঞ্জস্য করেন না কেন। একটি ভাঙা স্ট্র্যান্ড যা ফার্নেস চেম্বারকে স্কোর করে এবং একটি অনির্ধারিত শাটডাউন বাধ্য করে। এই ব্যর্থতার মোডগুলি যে কেউ ক্রমাগত অ্যানিলিং ফার্নেস চালাচ্ছে তার কাছে পরিচিত, এবং বেশিরভাগ ক্ষেত্রেই তারা একটি সিদ্ধান্তে ফিরে আসে: বেল্টটি অপারেটিং অবস্থার পরিবর্তে মূল্য দ্বারা নির্দিষ্ট করা হয়েছিল।
অ্যানিলিং ফার্নেস মেশ বেল্টটি একটি অবিচ্ছিন্ন অ্যানিলিং লাইনের সবচেয়ে রক্ষণাবেক্ষণ-নিবিড় উপাদান, তবুও এটি প্রায়শই একটি ফার্নেস প্রকল্পের সময় পর্যালোচনা করা শেষ আইটেম। বেল্ট গরম, ভেজানো এবং শীতল অঞ্চলের মাধ্যমে উপাদান বহন করে, তবে এটি প্রক্রিয়াটির সম্পূর্ণ তাপীয়, যান্ত্রিক এবং বায়ুমণ্ডলীয় লোডও শোষণ করে। ভুল বেল্ট নির্বাচন করা শুধুমাত্র একটি প্রতিস্থাপন খরচ যোগ করে না; এটি পুনরাবৃত্ত ডাউনটাইম, স্ক্র্যাপ করা অংশ এবং একটি চুল্লি তৈরি করে যা তার রেট আউটপুটে পৌঁছায় না।
এই নিবন্ধটি ব্যাখ্যা করে যে অ্যানিলিং পরিষেবাতে বেল্টের কার্যকারিতা কী নির্ধারণ করে, কীভাবে নির্মাণের বিকল্পগুলি তুলনা করা যায় এবং কোন রক্ষণাবেক্ষণ অনুশীলনগুলি বেল্টের আয়ু বাড়ায়। একই বিবেচনা অন্যান্য জুড়ে প্রযোজ্য অবিচ্ছিন্ন তাপ চিকিত্সা লাইন .
একটি ক্রমাগত অ্যানিলিং ফার্নেস একটি সাধারণ নীতিতে কাজ করে: অংশগুলি তাপমাত্রা অঞ্চলের মধ্য দিয়ে স্থিরভাবে সরে যায় যখন চুল্লির বায়ুমণ্ডল তাদের পৃষ্ঠকে রক্ষা করে। জাল বেল্ট যা সেই আন্দোলনকে পুনরাবৃত্তিযোগ্য করে তোলে। যদি বেল্টের গতি পরিবর্তিত হয়, বাস করার সময় পরিবর্তিত হয় এবং ধাতুবিদ্যার ফলাফলও হয়। বেল্ট পৃষ্ঠ স্থিতিশীল না হলে, অংশগুলি স্থানান্তরিত হতে পারে, ওভারল্যাপ করতে পারে বা অবস্থানের বাইরে পড়তে পারে, যার ফলে প্রত্যাখ্যান এবং জ্যাম হতে পারে।
বেল্টটি অবশ্যই তাপমাত্রার গ্রেডিয়েন্টে বেঁচে থাকতে হবে। একটি সাধারণ অ্যানিলিং লাইনে, বেল্টটি একটি উত্তপ্ত অঞ্চলের মধ্য দিয়ে প্রবেশ করে এবং একটি শীতল বিভাগে প্রস্থান করে। অনেক ডিজাইনে বেল্ট চুল্লি ছেড়ে চেম্বারের বাইরে ফিরে আসে, তাই প্রতিটি চক্রে একই অংশটি উত্তপ্ত এবং ঠান্ডা হয়। যে বারবার তাপীয় সাইকেল চালানো তারের উপাদান, বুনা কাঠামো এবং প্রান্ত সংযোগের উপর কাজ করে এমন প্রসারণ এবং সংকোচনের চাপ তৈরি করে।
এই কারণে, বেল্টটিকে একটি তাপীয় উপাদান হিসাবে বিবেচনা করা উচিত, কেবল একটি পরিবহন উপাদান নয়। চুল্লির গড় তাপমাত্রার চেয়ে সর্বোচ্চ বেল্ট তাপমাত্রার জন্য এর সংকর ধাতু নির্বাচন করতে হবে এবং যখন চুল্লির বায়ুমণ্ডল চেম্বারের মধ্য দিয়ে প্রবাহিত হয় তখন এর বুনাকে অবশ্যই বিকৃতি প্রতিরোধ করতে হবে। ব্যবহারিক ফলাফল হল যে বেল্ট স্পেসিফিকেশন হিটিং সিস্টেম এবং বায়ুমণ্ডল নিয়ন্ত্রণের মত একই আলোচনার অন্তর্গত, তাদের পরে নয়।
খাদ প্রথম সিদ্ধান্ত কারণ এটি তাপমাত্রা সিলিং এবং অক্সিডেশন আচরণ সেট করে। তাপ-প্রতিরোধী স্টেইনলেস স্টীল হল আদর্শ সূচনা বিন্দু। মোটামুটি 1050 ডিগ্রি সেলসিয়াস পর্যন্ত বেল্ট তাপমাত্রায় অ্যানিলিং পরিষেবার জন্য, 310S-এর মতো ক্রোমিয়াম-নিকেল গ্রেডগুলি শক্তি এবং অক্সিডেশন প্রতিরোধের একটি ভাল ভারসাম্য সরবরাহ করে। যেখানে বেল্টটি উচ্চ তাপমাত্রা বা কঠোর বায়ুমণ্ডল পরিস্থিতি দেখে, সেখানে নিকেল-ভিত্তিক সংকর ধাতুগুলি সিলিং প্রসারিত করে কিন্তু খরচ বাড়ায়।
তুলনা শুধুমাত্র সর্বোচ্চ তাপমাত্রা সম্পর্কে নয়। ক্রীপ শক্তি ঠিক ততটাই গুরুত্বপূর্ণ। একটি ভারী লোডের অধীনে 950°C তাপমাত্রায় কাজ করা একটি বেল্ট ধীরে ধীরে দীর্ঘায়িত হবে যদি খাদটিতে যথেষ্ট ক্রীপ প্রতিরোধের অভাব থাকে। এই প্রসারণটি পিচের দৈর্ঘ্য পরিবর্তন করে এবং একটি নির্দিষ্ট সময়ে বেল্টটি আর ড্রাইভ স্প্রোকেটের সাথে সঠিকভাবে মেশে না বা সরাসরি রিটার্ন ট্র্যাকে চলে না।
বায়ুমণ্ডলের সামঞ্জস্য দ্বিতীয় প্রধান কারণ। স্টেইনলেস স্টিলের অংশগুলির অ্যানিলিং প্রায়শই হাইড্রোজেন বা বিচ্ছিন্ন অ্যামোনিয়ার মতো হ্রাসকারী বায়ুমণ্ডলে সঞ্চালিত হয়। এই বায়ুমণ্ডল অংশগুলিতে স্কেল প্রতিরোধ করে, তবে তারা বেল্টের খাদকেও প্রভাবিত করে। উচ্চ তাপমাত্রায় অক্সিডাইজিং অবস্থা বেল্টের তারের উপরই স্কেলিং ঘটায়, যা ক্রস-সেকশনকে ধীরে ধীরে হ্রাস করে এবং ভাঙ্গনের দিকে নিয়ে যায়। তাই বেল্টের উপাদান অবশ্যই চুল্লির বায়ুমণ্ডলকে মাথায় রেখে নির্বাচন করতে হবে, শুধু তাপমাত্রা নয়।
বেশিরভাগ লাইনের জন্য, প্রারম্ভিক বিন্দু হল একটি তাপ-প্রতিরোধী গ্রেড যা সর্বাধিক বেল্ট তাপমাত্রার জন্য গরম দাগের জন্য একটি ভাতা সহ নির্বাচিত হয়, অংশের আকার এবং লোডের সাথে মিলিত একটি বুনা ঘনত্বের সাথে মিলিত হয়। যে ক্রেতারা একটি কাঠামোগত পদ্ধতি চান তারা একই আবেদন করতে পারেন তাপ চিকিত্সা জাল বেল্ট নির্বাচন মানদণ্ড অন্যান্য অবিচ্ছিন্ন চুল্লি বেল্টের জন্য ব্যবহৃত।
বেল্ট কিভাবে লোড বিতরণ, বায়ুপ্রবাহ এবং ট্র্যাকিং পরিচালনা করে তা বুনা নির্ধারণ করে। অ্যানিলিং চুল্লিগুলির জন্য, সবচেয়ে সাধারণ নির্মাণগুলি হল সুষম বুনন এবং যৌগিক বুনন, উভয়ই ভাল সমতলতা এবং স্থিতিশীলতা প্রদান করে। তাদের মধ্যে পছন্দ প্রধানত অংশ ওজন এবং প্রয়োজনীয় পৃষ্ঠ উন্মুক্ততা উপর নির্ভর করে। ভারী অংশগুলির জন্য একটি ঘন বা মাল্টি-লেয়ার নির্মাণের প্রয়োজন হয় যাতে সমর্থন রেলগুলির মধ্যে ঝুলে না যায়।
প্রান্তটি বেল্টের সবচেয়ে ঝুঁকিপূর্ণ অঞ্চল। ঢালাই করা প্রান্ত, যেখানে তারের কাটা প্রান্তগুলিকে শক্ত প্রান্তে ঢালাই করা হয়, বেশিরভাগ অ্যানিলিং অ্যাপ্লিকেশনের জন্য ভাল কাঠামোগত অখণ্ডতা প্রদান করে। বেল্টের নমনীয়তা গুরুত্বপূর্ণ হলে বিপরীত নাকল প্রান্তগুলিও ব্যবহার করা হয়। উভয় ক্ষেত্রেই, প্রান্তটি একটি পরিধান এলাকা যা শক্তিবৃদ্ধি থেকে উপকৃত হয় কারণ এটি ফার্নেস আস্তরণ এবং ড্রাইভ সিস্টেমের সাথে প্রথম যোগাযোগ করে।
পিচ, সর্পিল তারের পরপর সারির মধ্যে দূরত্ব শক্তি এবং বায়ুপ্রবাহ উভয়কেই প্রভাবিত করে। একটি শক্ত পিচ একটি ঘন পৃষ্ঠ এবং ছোট অংশগুলির জন্য আরও ভাল সমর্থন দেয়, তবে এটি বেল্টের মধ্য দিয়ে বায়ুমণ্ডল সঞ্চালন হ্রাস করে এবং তাপ ভর বাড়ায়। গ্লাস পণ্য annealing জন্য, একটি মসৃণ ঘন পৃষ্ঠ বিষয়; ধাতব অংশগুলির জন্য যেখানে বায়ুমণ্ডল সঞ্চালন প্রয়োজন, একটি আরও খোলা বুনা প্রায়শই ভাল পছন্দ।
ট্র্যাকিং আচরণ এই নির্মাণ পছন্দ দ্বারা প্রভাবিত হয়. একটি বেল্ট যা সঠিকভাবে ট্র্যাক করে না তা চুল্লির অবাধ্য প্রাচীরের সাথে ঘষে এবং অবশেষে জ্যাম করে। ইনস্টলেশনের সময় সরলতা পরীক্ষা করা উচিত এবং অপারেশনের প্রথম সপ্তাহগুলিতে পর্যবেক্ষণ করা উচিত।
নীচের সারণীটি একটি অ্যানিলিং ফার্নেস মেশ বেল্টের প্রাথমিক মানদণ্ডের সংক্ষিপ্ত বিবরণ দেয়।
| মানদণ্ড | কি চেক করতে হবে | সাধারণ অ্যানিলিং ফার্নেস মান |
|---|---|---|
| বেল্টের সর্বোচ্চ তাপমাত্রা | বেল্টটি সর্বোচ্চ তাপমাত্রা দেখে, কেবল ফার্নেস সেট পয়েন্ট নয় | 900-1150° সেঃ মিশ্র ধাতুর উপর নির্ভর করে |
| খাদ টাইপ | অপারেটিং তাপমাত্রায় ক্রীপ শক্তি এবং অক্সিডেশন আচরণ | 310S, 314, বা নিকেল-ভিত্তিক খাদ |
| বায়ুমণ্ডল | চুল্লি চেম্বারে অবস্থা কমানো বা অক্সিডাইজ করা | হাইড্রোজেন, নাইট্রোজেন বা বায়ু |
| অংশ লোড এবং আকার | প্রতি বর্গ মিটার এবং পয়েন্ট যোগাযোগ চাপ প্রতি বেল্ট স্ট্র্যান্ড লোড | উপাদান ধরনের উপর নির্ভর করে |
| বুনা ঘনত্ব | বায়ুপ্রবাহ এবং অংশ সমর্থন জন্য পৃষ্ঠ উন্মুক্ততা | সুষম বুনন বা যৌগিক বুনন |
| প্রান্ত প্রকার | ট্র্যাকিং এবং পরিধান প্রতিরোধের জন্য প্রান্ত শক্তিবৃদ্ধি | ঢালাই বা বিপরীত নাকল প্রান্ত |
| বেল্ট প্রস্থ এবং পিচ | চুল্লি প্রস্থ এবং ড্রাইভ sprocket সেটআপ সঙ্গে ম্যাচ | চুল্লি লাইন প্রতি কাস্টমাইজড |
কেন বেল্ট ব্যর্থ হয় তা জানা ক্রেতাদের সবচেয়ে ব্যয়বহুল ভুলগুলি এড়াতে সাহায্য করে৷ সবচেয়ে সাধারণ ব্যর্থতা মোড হল:
অ্যানিলিং ফার্নেস অপারেশনের একটি পুনরাবৃত্ত প্যাটার্ন হল যে বেল্ট ব্যর্থতার একমাত্র কারণ নয়; তাপমাত্রা, লোড, বায়ুমণ্ডল এবং গতির সমন্বয় বেল্টের জীবন নির্ধারণ করে। একটি বেল্ট যা একটি লাইনে তিন বছর স্থায়ী হয় তা অন্য লাইনে ছয় মাসে ব্যর্থ হতে পারে যা উচ্চ তাপমাত্রায় বা ভিন্ন লোড প্যাটার্নে চলে। এই কারণেই বর্তমান অপারেটিং অবস্থার পর্যালোচনা না করে একই বেল্টটি পুনরায় সাজানো নিরাপদ নয়।
বেল্ট জীবনের উপর সবচেয়ে বড় ব্যবহারিক প্রভাব, একবার খাদ এবং নির্মাণ নির্বাচন করা হয়, কিভাবে চুল্লি পরিচালিত হয় এবং রক্ষণাবেক্ষণ করা হয়। চারটি অনুশীলন সবচেয়ে বেশি প্রভাব ফেলে।
প্রথমত, প্রাথমিক উত্তেজনা প্রস্তুতকারকের সুপারিশ অনুসরণ করা উচিত। একটি অতিরিক্ত উত্তেজনাযুক্ত বেল্ট ড্রাইভ এবং সমর্থন ট্র্যাকগুলিতে ঘর্ষণ বাড়ায়, যখন একটি নিম্ন-টেনশনযুক্ত বেল্ট পিছলে যাওয়া এবং দুর্বল ট্র্যাকিং ঘটায়।
দ্বিতীয়ত, বেল্টটি মাঝারি তাপমাত্রা এবং লোডে একটি বিরতি-ইন পিরিয়ড গ্রহণ করা উচিত। এটি বয়ন কাঠামোকে স্থায়ী হতে দেয় এবং প্রাথমিক প্রসারণকে আরও সমানভাবে বিতরণ করে।
তৃতীয়ত, পণ্যের ধরণ, বায়ুমণ্ডল বা তাপমাত্রার কোনো পরিবর্তন বেল্টে পৌঁছানোর আগে মূল্যায়ন করা উচিত। একটি উচ্চ নিয়ামক সেট পয়েন্ট স্বয়ংক্রিয়ভাবে বেল্ট নতুন অবস্থা পরিচালনা করতে পারে না মানে.
চতুর্থত, বেল্টের প্রান্ত এবং তারের ক্রসিংগুলির নিয়মিত পরিদর্শন একটি পূর্ণ-প্রস্থ বিরতি হওয়ার আগে ছোটখাটো ক্ষতিকে ধরার অনুমতি দেয়।
খুচরা যন্ত্রাংশ পরিকল্পনা এছাড়াও গুরুত্বপূর্ণ. একটি কাস্টম-প্রস্থ অ্যানিলিং ফার্নেস মেশ বেল্ট একটি অফ-দ্য-শেল্ফ আইটেমের পরিবর্তে একটি তৈরি-টু-অর্ডার পণ্য, তাই প্রতিস্থাপনটি তৈরি করার সময় হঠাৎ ব্যর্থতার কারণে কয়েক সপ্তাহের ফার্নেস ডাউনটাইম হতে পারে।
অ্যানিলিং ফার্নেস জাল বেল্টগুলি একটি বিস্তৃত ক্রমাগত উত্পাদন লাইন পরিবেশন করে। সবচেয়ে সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে একটি হল কাচের বোতল অ্যানিলিং, যেখানে বেল্টটি অবশ্যই লেহরের মধ্য দিয়ে চলাচলকারী পাত্রের জন্য একটি স্থিতিশীল সমতল পৃষ্ঠ প্রদান করবে এবং তাপীয় চাপ এবং যান্ত্রিক পরিধান উভয়কেই প্রতিরোধ করতে হবে। ক কাচের বোতল annealing চুল্লি জাল বেল্ট একটি মসৃণ বহনকারী পৃষ্ঠ এবং লাইন গতিতে অনুমানযোগ্য ট্র্যাকিং দেওয়ার জন্য ডিজাইন করা হয়েছে।
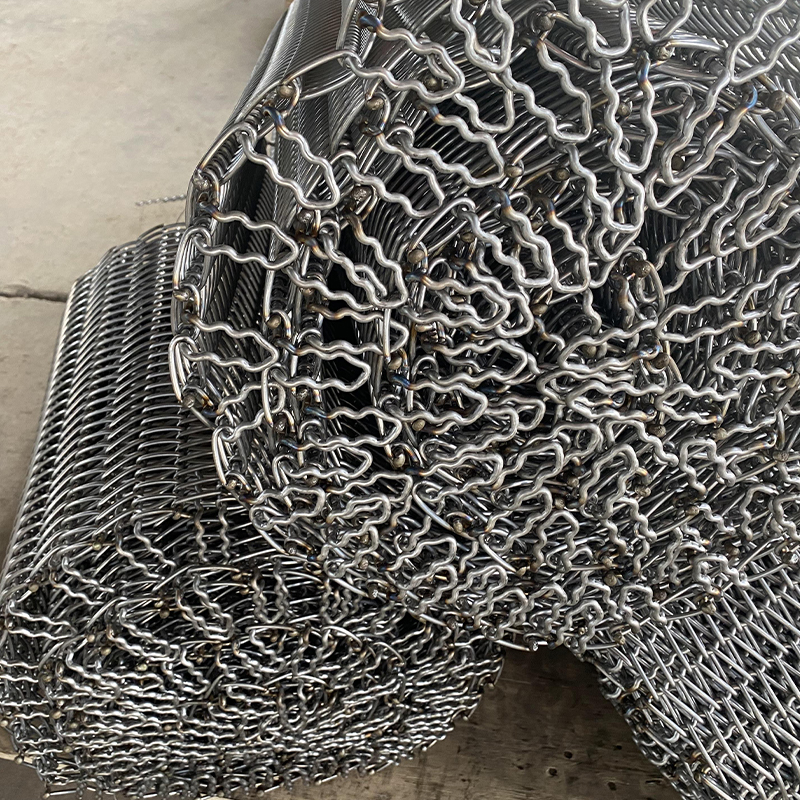 পাইকারি কাচের বোতল অ্যানিলিং ফার্নেস জাল বেল্ট সরবরাহকারী, কারখানা - ইয়াংঝো ইয়াংঝো ইয়াফেই মেশিনারি ম্যানুফ্যাকচারিং কোং, লিমিটেড হল চীনের পাইকারি কাচের বোতল অ্যানিলিং ফার্নেস মেশ বেল্ট সরবরাহকারী এবং কারখানা, বিস্তারিত... পণ্য দেখুন →
ধাতব পণ্য যেমন ফাস্টেনার, স্প্রিংস এবং নির্ভুল উপাদানগুলির জন্য, বেল্টটি প্রায়শই উচ্চ তাপমাত্রায় এবং ভারী পয়েন্ট লোড সহ কাজ করে। ক ধাতু পণ্য annealing চুল্লি জাল বেল্ট ঘনীভূত লোডের অধীনে এর সমতলতা ধরে রাখতে হবে এবং একটি অবিচ্ছিন্ন লাইনের তাপ সাইক্লিং সহ্য করতে হবে।
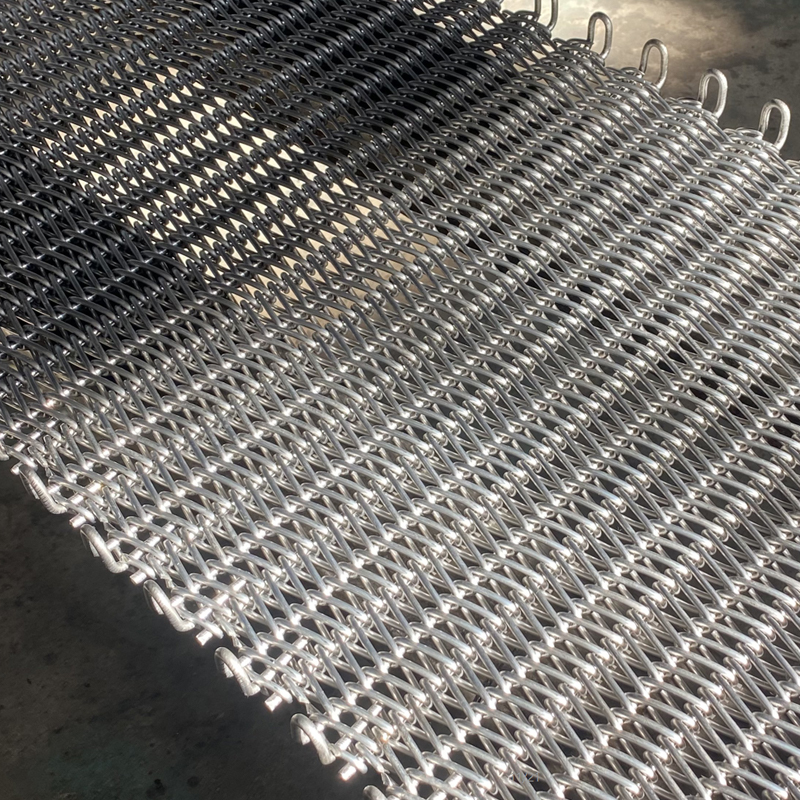 পাইকারি ধাতু পণ্য annealing চুল্লি জাল বেল্ট সরবরাহকারী, কারখানা - Yangzho ইয়াংঝো ইয়াফেই মেশিনারি ম্যানুফ্যাকচারিং কোং, লিমিটেড হল চীনের পাইকারি ধাতু পণ্য অ্যানিলিং ফার্নেস মেশ বেল্ট সরবরাহকারী এবং কারখানা, বিস্তারিত... পণ্য দেখুন →
স্টেইনলেস স্টিলের অংশগুলির জন্য, অ্যানিলিং প্রায়শই একটি প্রতিরক্ষামূলক বায়ুমণ্ডলে বাহিত হয় এবং বেল্টটি উচ্চ তাপমাত্রা এবং বায়ুমণ্ডলের পরিবেশ উভয়ই দেখে। দ স্টেইনলেস স্টীল পণ্য annealing চুল্লি জাল বেল্ট একটি হ্রাসকারী বায়ুমণ্ডলে এর কাঠামোগত অখণ্ডতা রাখতে হবে এবং যতক্ষণ সম্ভব স্কেলিং প্রতিরোধ করতে হবে। তিনটি ক্ষেত্রেই, সাধারণ থ্রেড হল বেল্ট একটি প্রক্রিয়া-সমালোচনা উপাদান, এবং এর জীবন নির্ভর করে এটি অপারেটিং খামের সাথে কতটা মেলে তার উপর।
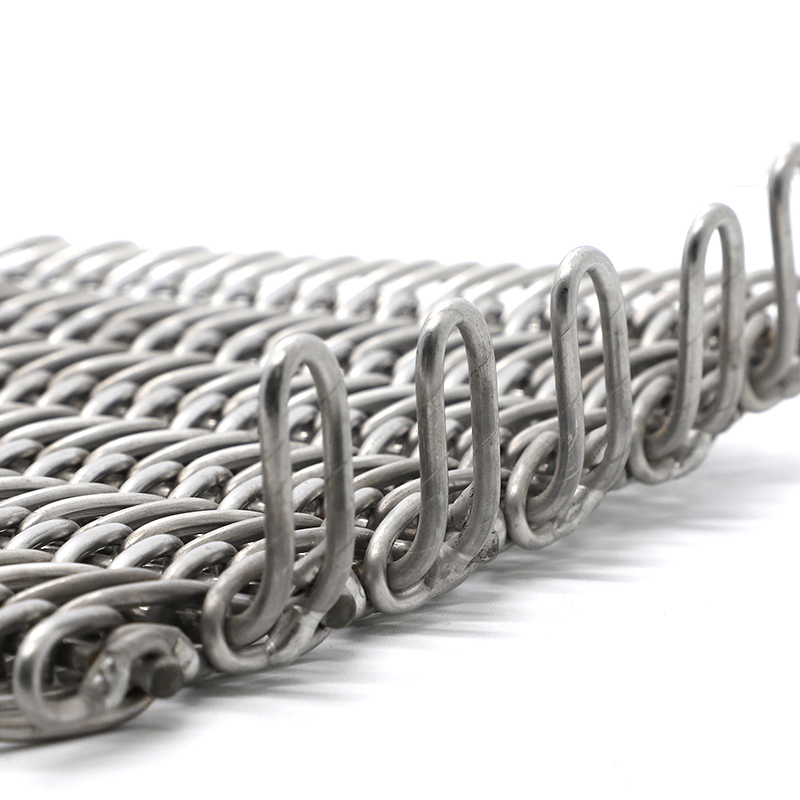 পাইকারি স্টেইনলেস স্টীল পণ্য annealing চুল্লি জাল বেল্ট সরবরাহকারী, ফ্যাক্টর ইয়াংঝো ইয়াফেই মেশিনারি ম্যানুফ্যাকচারিং কোং, লিমিটেড হল চীনের পাইকারি স্টেইনলেস স্টীল পণ্য অ্যানিলিং ফার্নেস মেশ বেল্ট সরবরাহকারী এবং ফ্যাক... পণ্য দেখুন →
একটি অ্যানিলিং ফার্নেস মেশ বেল্ট সোর্স করার সময়, প্রথমে অপারেটিং খামটি সংজ্ঞায়িত করুন, তারপর নির্মাণের বিবরণ তুলনা করুন এবং তারপর প্রস্তুতকারকের অভিজ্ঞতা মূল্যায়ন করুন। স্পেসিফিকেশন শীটের জন্য গুরুত্বপূর্ণ সংখ্যা হল বেল্টের সর্বোচ্চ তাপমাত্রা, বায়ুমণ্ডল গঠন, অংশ লোড এবং পিচ সহ বেল্টের প্রস্থ।
এটি প্রস্তুতকারককে পূর্ববর্তী অংশ নম্বরটি পুনরায় সাজানোর পরিবর্তে বেল্টের নকশা পর্যালোচনা করার জন্য জিজ্ঞাসা করাও মূল্যবান। একটি সরবরাহকারী যেটি নিয়মিতভাবে অ্যানিলিং ফার্নেস মেশ বেল্ট তৈরি করে তারা প্রায়শই বুননের ঘনত্ব বা প্রান্তের ফিনিশের একটি ছোট পরিবর্তনের সুপারিশ করতে পারে যা খরচ না বাড়িয়ে জীবনকে উন্নত করে।
অ্যানিলিং ফার্নেসগুলি দীর্ঘ-চক্রের সম্পদ, এবং বেল্ট হল কয়েকটি প্রতিস্থাপনযোগ্য উপাদানগুলির মধ্যে একটি যা নির্ধারণ করে যে চুল্লিটি রেট করা ক্ষমতাতে চলে কিনা। বেল্টটিকে হিটিং সিস্টেমের মতো একই ইঞ্জিনিয়ারিং মনোযোগ দেওয়া ডাউনটাইম কমাতে এবং অ্যানিলিং গুণমানকে সামঞ্জস্য রাখার সবচেয়ে নিশ্চিত উপায়।

পিভি সেল ড্রাইং ওভেন মেশ বেল্ট একটি তাপ-প্রতিরোধী পরিবাহক উপাদান যা বিশেষভাবে শুকানোর সময়, প্রি-কিউরিং এবং প্রাথমিক পর্যায়ে মেটালাইজেশন গরম করার ...
See Details
ফাস্টেনার টেম্পারিং ফার্নেস মেশ বেল্টটি আমদানি করা 321 বা 304 স্টেইনলেস স্টিল দিয়ে তৈরি, যা চক্রীয় গরম এবং আইসোথার্মাল উভয় পর্যায়ে একটি স্থিতিশ...
See Details
স্ট্যান্ডার্ড পার্টস quenching ফার্নেস মেশ বেল্ট হল একটি তাপ-প্রতিরোধী পরিবাহক উপাদান যা বিশেষভাবে উচ্চ-তাপমাত্রা শমন প্রক্রিয়া চলাকালীন ধাতব স্ট্...
See Details
ফাস্টেনার quenching ফার্নেস জাল বেল্ট হল এক ধরনের তাপ-প্রতিরোধী পরিবাহক যা বিশেষভাবে উচ্চ-তাপমাত্রা নিভানোর প্রক্রিয়া চলাকালীন বিভিন্ন ধাতব ফাস্টে...
See Details
স্প্রিং quenching ফার্নেস জাল বেল্ট হল একটি বিশেষ তাপ-প্রতিরোধী পরিবাহক যা উচ্চ-তাপমাত্রা শমন প্রক্রিয়ার সময় ধাতব স্প্রিংগুলির জন্য স্থিতিশীল এবং...
See Details
বিয়ারিং quenching ফার্নেস জাল বেল্ট একটি উচ্চ-কর্মক্ষমতা তাপ-প্রতিরোধী পরিবাহক বিশেষভাবে উচ্চ-তাপমাত্রা quenching প্রক্রিয়া চলাকালীন বিয়ারিং বিভ...
See Detailsএটি ব্যাপকভাবে তার নতুন প্রজন্মের উচ্চ-দৃঢ়তা নিভানোর ফার্নেস মেশ বেল্ট প্রকাশ করেছে যা বিশেষভ...
READ MOREমেটাল কনভেয়ার মেশ বেল্ট বনাম ওয়্যার কনভেয়ার মেশ বেল্ট: একটি প্রযুক্তিগত নির্বাচন ফ্র...
READ MOREএকটি ক্রমাগত ব্রেজিং লাইন থেমে যায় কারণ জাল বেল্টটি একপাশে চলে গেছে, প্রান্তের তারগুলি ভেঙে গ...
READ MOREএকটি ফটোভোলটাইক প্যানেল পুনর্ব্যবহারযোগ্য লাইন তার দুর্বলতম উপাদানের গতিতে চলে এবং একটি অবিচ্ছ...
READ MOREআমরা জানি একটি কাচের ধারক প্ল্যান্ট তার অ্যানিলিং লেহর চব্বিশ ঘন্টা চালায় এবং প্রতি আট মাস অন...
READ MOREএকটি শক্ত হয়ে যাওয়া ফার্নেস মেশ বেল্ট যা প্রত্যাশিত দুই বছরের পরিবর্তে ছয় মাস পরে ব্যর্...
READ MOREএখন একটি বিনামূল্যে পরামর্শ পান
একটি কাস্টমাইজড সমাধান পান
কোম্পানির জন্য মান তৈরির ধারণা মেনে চলে গ্রাহক এবং সমাজের জন্য সমৃদ্ধি, একটি নির্ভরযোগ্য জাল বেল্ট ব্র্যান্ড তৈরি করার লক্ষ্য এবং শতাব্দী প্রাচীন ইয়াফেই ব্র্যান্ড প্রতিষ্ঠা করুন।
যোগাযোগের তথ্য

ইলিং ইন্ডাস্ট্রিয়াল পার্ক, জিয়াংদু জেলা, ইয়াংঝো শহর, জিয়াংসু প্রদেশ, চীন

+86 13852191798
পণ্য বিভাগ
দ্রুত লিঙ্ক
মোবাইল
 কাস্টম শিল্প জাল বেল্ট নির্মাতারা
